English
 Español

NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
NOTICIAS
Noticias de la industria
Inicio / Noticias / Noticias de la industria / Cómo las pruebas de seguridad eléctrica protegen la integridad de los semiconductores y las PCB durante todo el ciclo de vida de producción
Cómo las pruebas de seguridad eléctrica protegen la integridad de los semiconductores y las PCB durante todo el ciclo de vida de producción
Contenido
- 1 Por qué las comprobaciones de integridad eléctrica deciden si los semiconductores y los PCB sobreviven en el campo
- 2 Las categorías de instrumentos principales en un banco de pruebas moderno
- 3 Prueba de resistencia dieléctrica y probador de seguridad eléctrica
- 4 Espectroscopia de impedancia y analizador de impedancia de precisión
- 5 Pruebas de dispositivos semiconductores según la calificación AEC-Q101
- 6 UL 1703 y seguridad eléctrica en conjuntos fotovoltaicos adyacentes
- 7 Creación de un flujo de trabajo de pruebas eléctricas de un extremo a otro
- 8 Modos de falla comunes y cómo los datos de prueba apuntan a la causa raíz
- 9 Preguntas frecuentes
- 9.0.1 P1: ¿Cuál es la diferencia entre una prueba de hipot y una prueba de resistencia de aislamiento?
- 9.0.2 P2: ¿Con qué frecuencia se debe calibrar un probador de seguridad eléctrica?
- 9.0.3 P3: ¿Por qué son importantes las pruebas de impedancia para una PCB que ya pasó las pruebas de continuidad?
- 9.0.4 P4: ¿Pasar la calificación AEC-Q101 significa que todas las unidades de producción cumplen automáticamente?
- 9.0.5 P5: ¿Puede una sola estación de prueba cubrir tanto las pruebas dieléctricas generales como los perfiles específicos de UL 1703?
- 9.0.6 P6: ¿Cuál es el error más común al configurar una prueba de resistencia dieléctrica?
Por qué las comprobaciones de integridad eléctrica deciden si los semiconductores y los PCB sobreviven en el campo
Una única ruta de fuga a través de una barrera de aislamiento o un valor de impedancia desplazado en una traza diferencial rara vez aparece en una línea de inspección visual. Aparece meses después, en un reclamo de garantía, un informe de falla en el campo o un retiro del mercado. Los fabricantes que producen componentes semiconductores y placas de circuito impreso para los mercados automotriz, industrial y de energía renovable han aprendido que la diferencia entre un producto confiable y una falla costosa casi siempre se encuentra en los datos de las pruebas eléctricas, no en las dimensiones físicas.
Las plantas de producción modernas se basan en un conjunto coordinado de instrumentos de prueba electrónicos para detectar estos problemas antes de que las piezas abandonen las instalaciones. Estos instrumentos abarcan probadores de resistencia dieléctrica, analizadores de impedancia y probadores funcionales a nivel de dispositivo, cada uno de los cuales apunta a un mecanismo de falla diferente. Comprender cómo encajan y qué estándares rigen su uso es la base de un programa de calidad defendible.
Lo que está en juego difiere según la aplicación. Un accesorio de consumo que falla eléctricamente podría generar una devolución. Un módulo de energía automotriz o una caja combinadora solar en el techo que falla eléctricamente puede generar un incidente de seguridad, un reclamo de responsabilidad o una investigación regulatoria. En consecuencia, esa diferencia es exactamente la razón por la que los organismos de normalización escribieron marcos de calificación detallados como AEC-Q101 para semiconductores discretos de grado automotriz y UL 1703 para la electrónica de módulos fotovoltaicos, y por qué los equipos de producción que construyen para esos mercados no pueden tratar las pruebas eléctricas como una puerta final opcional.
Lo que hace que esta disciplina sea más difícil de lo que parece es que los defectos eléctricos rara vez son binarios. Una barrera no funciona o falla simplemente; se degrada a lo largo de un continuo, y una unidad que pasa hoy en condiciones nominales puede fallar mañana bajo una carga de humedad ligeramente elevada o un voltaje de línea ligeramente más alto. Crear programas de prueba que tengan en cuenta ese continuo, en lugar de tratar cada aprobación como una garantía permanente, es el cambio de mentalidad mediante el cual trabaja este artículo.
Las categorías de instrumentos principales en un banco de pruebas moderno
untes de profundizar en métodos de prueba específicos, es útil separar las categorías de instrumentos según la propiedad física que miden y en qué parte del proceso suelen aparecer.
| Categoría de instrumento | Medición primaria | Etapa típica del proceso |
|---|---|---|
| Probador de seguridad eléctrica | Corriente de fuga, resistencia dieléctrica, resistencia de aislamiento. | Montaje final, inspección entrante. |
| Analizador de impedancia de precisión | Magnitud de impedancia y fase a través de la frecuencia. | Cualificación de componentes, caracterización de materiales. |
| Probador de dispositivos semiconductores | Parámetros eléctricos, respuesta funcional. | Clasificación de obleas, prueba final, quemado |
Cada categoría responde a una pregunta diferente. El evaluador de seguridad pregunta si una barrera resistirá la tensión. El analizador de impedancia pregunta cómo se comporta un componente en una banda de frecuencia. El probador del dispositivo pregunta si la pieza terminada funciona según las especificaciones publicadas. Tratarlas como disciplinas separadas pero vinculadas, en lugar de un grupo genérico denominado prueba, es lo que permite a un equipo de calidad crear un flujo de trabajo que detecte fallas en la etapa más económica posible.
La selección de instrumentos también depende del volumen de producción y del tiempo de ciclo aceptable por unidad. Una línea de gran volumen que produce miles de ensamblajes por turno generalmente prefiere los probadores de seguridad automatizados basados en accesorios con secuencias de prueba programables y resultados de aprobación o falla que se alimentan directamente a un sistema de ejecución de fabricación. Una línea de menor volumen que califica nuevos diseños o ejecuta muestras de ingeniería se beneficia más de un instrumento de banco operado manualmente con un control más preciso sobre las velocidades de rampa, los tiempos de permanencia y la resolución del registro de datos, ya que el objetivo es la caracterización en lugar del rendimiento.
Emparejar la capacidad del instrumento con el riesgo de la aplicación
No todas las placas necesitan la misma profundidad de escrutinio eléctrico. Es posible que un tablero de señales de bajo voltaje que funcione muy por debajo de cualquier umbral de voltaje peligroso solo necesite una verificación básica de la resistencia del aislamiento. Una placa que cambia el voltaje de la red eléctrica, acciona un motor o se coloca dentro de un gabinete exterior sellado garantiza la secuencia completa de pruebas de hipot, resistencia de aislamiento y conexión a tierra, a menudo complementadas con caracterización de impedancia en cualquier capa de señal de alta velocidad. Hacer coincidir la profundidad de las pruebas con el perfil de riesgo real del conjunto mantiene los tiempos de ciclo razonables sin dejar peligros genuinos sin controlar.
Prueba de resistencia dieléctrica y probador de seguridad eléctrica
La prueba de resistencia dieléctrica, a veces llamada prueba de hipot, aplica un alto voltaje controlado a través de una barrera de aislamiento y monitorea la corriente de fuga. Si la barrera se ve comprometida por un defecto de fabricación, como una mancha delgada en el revestimiento conformado, una línea de fuga contaminada o una capa de aislamiento de alambre mellada, la corriente de fuga aumenta por encima del umbral programado y la unidad falla antes de llegar al cliente.
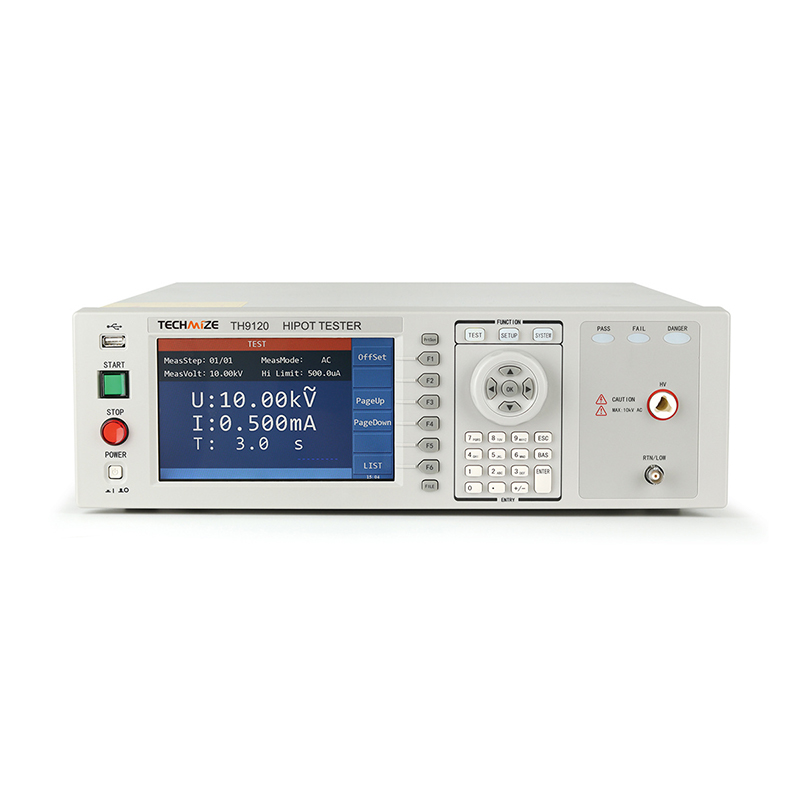
An probador de seguridad eléctrica Normalmente ejecuta tres pruebas relacionadas en secuencia durante un ciclo de línea de producción:
- Prueba de hipotensión de CA o CC, aplicando voltaje elevado durante un tiempo de permanencia fijo para confirmar que la barrera de aislamiento no se rompa
- Prueba de resistencia de aislamiento, aplicando un voltaje CC más bajo para medir la resistencia de la barrera en ohmios.
- Prueba de conexión a tierra, verificando la continuidad y baja impedancia de la conexión a tierra de protección en conjuntos cerrados.
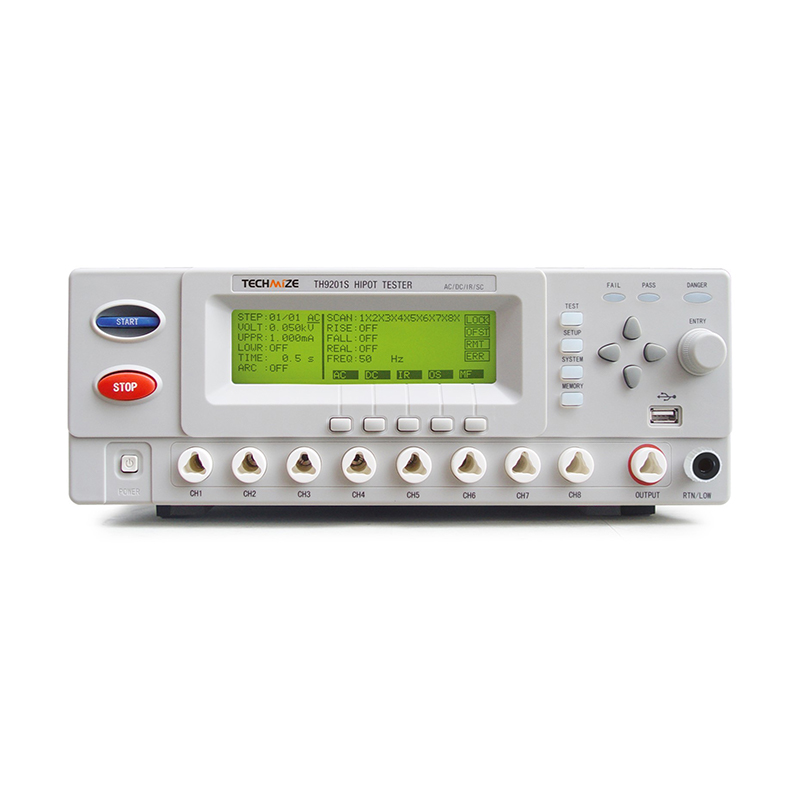
En la práctica, los parámetros de prueba no son arbitrarios. Se remontan al voltaje de trabajo del conjunto y a las distancias de fuga y separación requeridas para el entorno previsto. Una placa destinada a un gabinete interior húmedo tiene diferentes requisitos de voltaje y tiempo de permanencia que una destinada a un montaje en techo exterior expuesto a condensación y ciclos de rayos UV. También es importante programar el probador de seguridad con la velocidad de rampa de voltaje correcta: una rampa demasiado rápida puede producir disparos molestos en unidades que de otro modo pasarían, mientras que una rampa demasiado lenta extiende el tiempo del ciclo sin agregar un valor de detección significativo.
Una barrera de aislamiento mantenida adecuadamente debe mostrar una corriente de fuga en el rango de microamperios bajo el voltaje de prueba nominal. Una lectura que sube lentamente a lo largo de un lote de producción, incluso cuando todavía está por debajo del umbral de aprobación, es a menudo la primera señal de advertencia de un proceso de laminación o recubrimiento a la deriva aguas arriba.
Diseño y repetibilidad de accesorios
El dispositivo de prueba que conecta el probador de seguridad a la unidad bajo prueba es tan importante como el propio instrumento. Un contacto deficiente de la sonda, pasadores de resorte desgastados o una presión de sujeción inconsistente pueden introducir ruido en la medición que enmascara un defecto real o produce una falla molesta en una unidad en buen estado. Los dispositivos utilizados para pruebas de resistencia dieléctrica deben inspeccionarse en un intervalo programado, verificando la resistencia de la sonda con una carga de referencia conocida, ya que un dispositivo degradado puede erosionar silenciosamente el nivel de confianza de cada resultado de prueba que produce sin siquiera activar una alarma obvia.
Las condiciones ambientales alrededor de la estación de prueba también influyen en la repetibilidad. La humedad relativa por encima de los rangos interiores típicos puede reducir las lecturas de resistencia del aislamiento de la superficie independientemente de cualquier defecto real en la unidad, razón por la cual muchos procedimientos de prueba especifican una banda de humedad aceptable para el entorno de prueba en sí, no solo para el producto que se está probando.
Espectroscopia de impedancia y analizador de impedancia de precisión
Cuando el evaluador de seguridad responde una pregunta de pasa o falla sobre el aislamiento, el analizador de impedancia de precisión responde a una pregunta mucho más rica: ¿cómo se comporta un componente o material en un rango de frecuencias? Se trata de espectroscopia de impedancia y es fundamental para caracterizar componentes pasivos, interfaces de conectores, celdas de batería y los materiales dieléctricos utilizados dentro de los PCB multicapa.
Un barrido normalmente cubre varias décadas de frecuencia, trazando tanto la magnitud como el ángulo de fase. La curva resultante revela información que una medición de un solo punto no puede:
- Cambios de frecuencia resonantes que indican inductancia o capacitancia parásita en un paquete de componentes
- Cambios tangenciales de pérdida dieléctrica que indican el ingreso de humedad o degradación térmica en un laminado
- Inestabilidad de la resistencia de contacto en el conector o a través de interfaces bajo ciclos repetidos
Interpretación de un barrido de frecuencia en la práctica
Los ingenieros que revisan un gráfico estilo Bode a partir de un barrido de impedancia generalmente buscan dos cosas: si la curva coincide con el perfil de referencia de una muestra en buen estado y si el ángulo de fase cruza cero en la frecuencia que predice el diseño. Un punto de cruce desplazado a menudo indica un cambio sutil en la geometría de la traza de cobre o en el espesor del dieléctrico que la inspección dimensional por sí sola pasaría por alto por completo.
4 Décadas de frecuencia normalmente barridas en una ejecución de caracterización estándar
2 Resultados principales por punto de datos: magnitud y fase
1 Muestra de referencia necesaria para construir un modelo de correlación de pasa o falla
Construyendo un modelo de correlación a partir de datos de barrido
Las curvas de impedancia brutas solo son útiles una vez que se convierten en una decisión de aprobación o falla sobre la cual una línea de producción puede actuar rápidamente. El enfoque común es recopilar datos de barrido de una muestra estadísticamente sólida de unidades en buen estado, establecer una envolvente aceptable alrededor de la curva promedio en cada punto de frecuencia y luego señalar cualquier unidad de producción cuyo barrido salga de esa envolvente en cualquier punto a lo largo del rango de frecuencia. Este enfoque envolvente detecta cambios sutiles que una verificación puntual de una sola frecuencia pasaría desapercibida y, al mismo tiempo, produce un resultado rápido y automatizado de aprobación o falla en lugar de requerir que un ingeniero revise manualmente cada curva.
El trabajo de caracterización de materiales extiende esta misma técnica a los lotes entrantes de laminados y preimpregnados. Debido a que la constante dieléctrica y la tangente de pérdida varían con la frecuencia, un proveedor que afirma un valor de especificación de un solo punto no cuenta la historia completa. Pasar un lote entrante por un barrido de frecuencia y compararlo con la curva de referencia calificada es una forma más confiable de detectar una sustitución de material o un cambio de formulación antes de que llegue a un tablero terminado.
Pruebas de dispositivos semiconductores según la calificación AEC-Q101
Los componentes semiconductores discretos utilizados en aplicaciones automotrices, incluidos diodos, transistores y módulos de potencia, generalmente están calificados según AEC-Q101, un estándar de calificación de pruebas de estrés desarrollado por el consejo de electrónica automotriz. Pasar AEC-Q101 no certifica una sola unidad; certifica que una combinación específica de diseño y proceso cumple de manera confiable con los límites de tensión definidos en ciclos de temperatura, humedad, sobretensión eléctrica y choque mecánico.
A probador de dispositivos semiconductores apoya este esfuerzo de calificación de dos maneras distintas. Durante la construcción de la calificación, captura datos paramétricos de referencia, como el voltaje umbral, la corriente de fuga y las características de conmutación antes y después de cada paso de tensión, para que los ingenieros puedan cuantificar cualquier desviación paramétrica. Durante la producción en curso, el mismo probador, o una variante configurada para producción, compara cada unidad con la ventana paramétrica calificada, asegurando que el proceso permanezca dentro del sobre en el que se probó originalmente.
Categorías paramétricas comúnmente examinadas
| Grupo de parámetros | Lo que detecta |
|---|---|
| Parámetros eléctricos estáticos | Cambios de umbral, corriente de fuga fuera de la ventana de diseño |
| Comportamiento de conmutación dinámico | Deriva del tiempo de subida y bajada, desviación del tiempo bajo carga |
| Respuesta térmica | Comportamiento de la temperatura de la unión bajo corriente sostenida. |
Debido a que las piezas de grado automotriz a menudo tienen una vida útil esperada más larga y funcionan en un rango de temperatura más amplio que sus equivalentes de grado de consumo, el programa de prueba de dispositivos para la calificación AEC-Q101 generalmente incluye más esquinas de temperatura y un plan de muestreo estadístico más estricto que el que requeriría una pieza de consumo comparable.
Burn-In y su papel en la detección de defectos latentes
Algunos mecanismos de falla solo emergen después de un período de estrés eléctrico y térmico, razón por la cual muchos programas de calificación y producción de alta confiabilidad incluyen un paso previo a la prueba final del dispositivo. Las unidades se operan a temperatura elevada y voltaje polarizado durante un período definido y luego se vuelven a probar con la ventana paramétrica original. Una unidad que se desvía fuera de los límites aceptables después del precalentamiento, aunque haya pasado la misma prueba antes del precalentamiento, se marca como portadora de un defecto latente que probablemente habría causado una falla temprana en el campo. Este paso de selección es particularmente valioso para aplicaciones automotrices e industriales donde una falla temprana es mucho más costosa de remediar que un ciclo de prueba ligeramente más largo en la fábrica.
UL 1703 y seguridad eléctrica en conjuntos fotovoltaicos adyacentes
UL 1703 es una norma de seguridad que cubre módulos y paneles fotovoltaicos de placa plana, y da forma directamente a los requisitos de prueba dieléctrica y de conexión a tierra para cualquier PCB o conjunto electrónico integrado en una caja de conexiones de módulo, un combinador o una unidad de electrónica de potencia a nivel de módulo. Debido a que estos conjuntos se montan al aire libre y están expuestos a ciclos climáticos, exposición a los rayos UV y largos intervalos de servicio con acceso de mantenimiento limitado, el estándar establece un estándar más alto para la integridad del aislamiento que la mayoría de los dispositivos electrónicos de interior.
Los ensamblajes evaluados bajo este marco generalmente están sujetos a:
- Pruebas de resistencia del aislamiento húmedo, simulando condensación o exposición a la lluvia en el gabinete.
- Tiempos de permanencia de resistencia dieléctrica extendidos que reflejan la clase de voltaje de trabajo en exteriores
- Verificación de la continuidad de tierra en todo el recorrido de la corriente, incluido cualquier marco conectado o hardware de montaje.
Debido a que estas pruebas se superponen estrechamente con las funciones de resistencia dieléctrica y resistencia de aislamiento de un probador de seguridad eléctrica de uso general, muchas líneas de producción que construyen conjuntos de cajas combinadas o electrónicas a nivel de módulo configuran su estación de prueba de seguridad con perfiles de voltaje y tiempo de permanencia específicos de UL 1703 como una receta de prueba seleccionable, en lugar de mantener un instrumento dedicado separado.
La exposición de campo a largo plazo también introduce una consideración que los dispositivos electrónicos de interior rara vez enfrentan: los ciclos térmicos combinados con la exposición a los rayos UV pueden debilitar gradualmente los compuestos de encapsulado y los materiales de las juntas alrededor de las entradas de los cables, abriendo una vía de entrada lenta de humedad que no estaría presente el día en que se envió la unidad. Por esta razón, algunos programas de electrónica de módulos complementan las pruebas iniciales de calificación UL 1703 con tomas periódicas de muestras del campo o de cámaras de intemperismo acelerado, volviendo a ejecutar la misma secuencia de unión dieléctrica y de tierra para confirmar que la barrera se mantiene durante la vida útil nominal del módulo en lugar de solo en el momento cero.
Creación de un flujo de trabajo de pruebas eléctricas de un extremo a otro
Individualmente, cada categoría de instrumento detecta una clase diferente de defecto. Secuenciados correctamente a lo largo del flujo de producción, forman una defensa en capas que detecta los problemas en el punto más temprano y más barato posible.
La secuencia anterior está ordenada deliberadamente de menor a mayor costo de remediar. Un defecto dieléctrico detectado en la inspección del material entrante cuesta el precio de un componente. El mismo defecto detectado después del montaje final cuesta la mano de obra de toda la construcción. Atrapado después del envío, cuesta una llamada al servicio de campo y un golpe a la reputación. Este es el argumento económico para invertir en la cobertura de pruebas en cada etapa en lugar de depender de una única puerta de final de línea.
Trazabilidad de datos entre etapas
Un flujo de trabajo es tan sólido como su mantenimiento de registros. Cada etapa de prueba debe registrar el identificador del instrumento, el estado de calibración, la versión de la receta de prueba y el resultado de aprobación o falla con un número de serie de la unidad. Esta cadena de trazabilidad es lo que permite a un equipo de calidad rastrear una falla de campo hasta un lote de producción específico, un turno o incluso un dispositivo de prueba específico, en lugar de adivinar la causa raíz después del hecho.
Establecer planes de muestreo realistas
No todas las etapas del flujo de trabajo necesitan una inspección al cien por cien, y tratar todas las etapas por igual a menudo desperdicia tiempo del ciclo que sería mejor invertir en otra parte. La caracterización del material entrante se realiza comúnmente en una muestra estadística por lote, ya que las propiedades del material tienden a ser consistentes dentro de un único lote de producción de un proveedor calificado. Las pruebas de seguridad del ensamblaje final, por el contrario, generalmente se realizan con una cobertura del cien por ciento, porque el cliente final realmente dependerá de la verificación de la barrera terminada, y el costo de una unidad perdida en esa etapa es mucho mayor que el costo de unos pocos segundos adicionales de tiempo de prueba.
| Etapa del proceso | Cobertura típica |
|---|---|
| Caracterización del material entrante. | Muestra estadística por lote |
| Comprobación del aislamiento del subconjunto | Muestra estadística o cien por cien, dependiente del riesgo. |
| Prueba de seguridad del montaje final | cien por ciento |
| Pantalla paramétrica de calificación del dispositivo | cien por ciento during qualification build |
Modos de falla comunes y cómo los datos de prueba apuntan a la causa raíz
Leer correctamente los fallos en los exámenes es tan importante como generarlos. La siguiente tabla resume los patrones que los ingenieros de pruebas experimentados observan.
| Señal observada | Causa raíz probable |
|---|---|
| La corriente de fuga aumenta gradualmente en un lote | Deriva del espesor del recubrimiento o contaminación en el aplicador |
| El cruce de fase de impedancia se elevó en frecuencia | Capa dieléctrica más delgada o geometría de traza alterada |
| Resistencia de conexión a tierra intermitente entre unidades | Torque de sujeción flojo o preparación inconsistente de la superficie de unión |
| Deriva paramétrica concentrada en una esquina de temperatura | Estrés térmico localizado durante un paso específico del proceso |
La investigación de estos patrones generalmente funciona hacia atrás a lo largo del flujo del proceso, comparando los datos de las pruebas con los registros del proceso aguas arriba, como la temperatura de la línea de recubrimiento, los parámetros de la prensa de laminación o los perfiles de reflujo. En la mayoría de los casos, los datos de las pruebas eléctricas limitan la búsqueda a un paso del proceso específico mucho antes de que lo hiciera un análisis de fallas físicas.
Los gráficos de control de procesos estadísticos creados directamente a partir de la salida del instrumento de prueba hacen que estos patrones sean visibles antes de que se conviertan en fallas graves. Trazar los parámetros de corriente de fuga, resistencia de aislamiento o impedancia clave a lo largo del tiempo, en lugar de registrar únicamente un paso o falla binario, brinda a los ingenieros un sistema de alerta temprana que señala un proceso que se sale de su banda normal mientras cada unidad individual todavía está técnicamente pasando. Esperar el primer fracaso grave para investigar un cambio de proceso casi siempre significa que un número de unidades marginales ya abandonaron la instalación antes de que la tendencia se hiciera obvia.
Preguntas frecuentes
P1: ¿Cuál es la diferencia entre una prueba de hipot y una prueba de resistencia de aislamiento?
Una prueba de hipot aplica un voltaje más alto durante un breve tiempo de permanencia y busca un evento de ruptura dieléctrica o una corriente de fuga excesiva. Una prueba de resistencia de aislamiento aplica un voltaje de CC más bajo y constante y calcula un valor de resistencia en ohmios, brindando una imagen más granular de la calidad de la barrera incluso cuando la unidad no está cerca de fallar.
P2: ¿Con qué frecuencia se debe calibrar un probador de seguridad eléctrica?
La mayoría de los programas de calidad calibran los probadores de seguridad en un ciclo anual como mínimo, con comprobaciones de verificación adicionales después de cualquier actualización de firmware, cambio de accesorios o evento de mantenimiento significativo, ya que incluso una pequeña desviación en la medición de voltaje puede cambiar los límites de aprobación y falla en toda una serie de producción.
P3: ¿Por qué son importantes las pruebas de impedancia para una PCB que ya pasó las pruebas de continuidad?
Las pruebas de continuidad confirman que existe una conexión; no dice nada sobre cómo se comporta esa conexión bajo la frecuencia de la señal. Una traza puede ser completamente continua y aún presentar una discrepancia de impedancia que causa reflexiones, errores de sincronización o pérdida excesiva en la frecuencia de operación, que solo un barrido de frecuencia puede revelar.
P4: ¿Pasar la calificación AEC-Q101 significa que todas las unidades de producción cumplen automáticamente?
No. La calificación demuestra que la combinación de diseño y proceso es capaz de cumplir con el estándar en condiciones de estrés definidas. La producción en curso aún requiere una evaluación paramétrica continua para confirmar que el proceso no se ha desviado fuera de la ventana calificada.
P5: ¿Puede una sola estación de prueba cubrir tanto las pruebas dieléctricas generales como los perfiles específicos de UL 1703?
Sí, en la mayoría de los casos. Debido a que la medición subyacente, el voltaje aplicado y la corriente de fuga, es la misma prueba física, un probador de seguridad con voltaje seleccionable, tiempo de permanencia y recetas de condición húmeda puede admitir tanto pruebas de uso general como los perfiles extendidos requeridos para conjuntos fotovoltaicos adyacentes para exteriores.
P6: ¿Cuál es el error más común al configurar una prueba de resistencia dieléctrica?
Programar una tasa de rampa de voltaje que no coincide con el conjunto bajo prueba es el error de configuración más frecuente. Una rampa demasiado agresiva puede provocar desconexiones molestas en unidades en buen estado, mientras que una rampa demasiado lenta agrega tiempo de ciclo innecesario sin mejorar la detección de defectos.
ANTERIOR:ISO 16750 e IEC 60068: Pruebas ambientales automotrices
SIGUIENTE:Cómo las pruebas de choque térmico de dos zonas exponen la fatiga de las uniones de soldadura que se pierden en el ciclo de rampa lenta
SIGUIENTE:Cómo las pruebas de choque térmico de dos zonas exponen la fatiga de las uniones de soldadura que se pierden en el ciclo de rampa lenta
¿Está interesado en cooperar o tiene preguntas?
Productos destacados
Productos relacionados
Productos
Enlace rápido
Información de contacto
- Teléfono: +86-13861043568
- Correo electrónico: 1840784112@qq.com
- Dirección: N.º 6, Hecircuit, Distrito de Tianting, Ciudad de Changzhou, Provincia de Jiangsu, China
Escanear código
Derecho de autor © JIANGSU BAISHENG INDUSTRIAL CO., LTD.
Todos los derechos reservados. Privacidad Fabricantes de Equipos de Pruebas de Laboratorio de Precisión Personalizados